
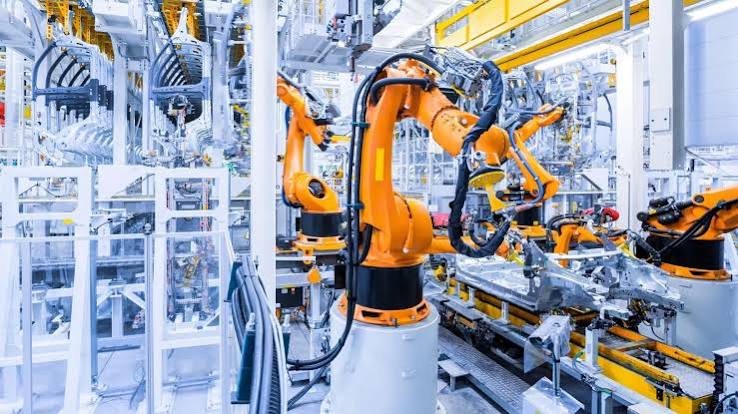
Lo pernah nggak ngitung, berapa sih sebenarnya duit yang lo bakar setiap kali ada produk reject di lini produksi? Bukan cuma bahan baku yang hilang. Ada biaya rework, ada waktu operator yang terbuang, ada slot mesin yang nggak kepake optimal. Dan kalau produk cacatnya lolos ke customer, lo ngomongin biaya yang jauh lebih gede: recall, reputasi, dan yang paling nyakitin—kehilangan kontrak.
Di 2026, standar kualitas udah nggak bisa ditawar lagi. Data BPS nunjukin industri pengolahan Indonesia masih tumbuh ekspansif, 5,04 persen secara tahunan di Triwulan I-2026, dengan subsektor mesin dan perlengkapan melesat 21,93 persen . Artinya, kompetisi makin ketat. Buyer makin picky. Dan toleransi terhadap cacat makin tipis. Di sinilah mesin ukur presisi tinggi berubah peran. Bukan lagi sekadar alat bantu QC. Tapi penyelamat margin lo.
Cacat 1,35 Persen Itu Nggak Kecil. Coba Hitung Rupiahnya.
Ambil contoh nyata dari sebuah studi kasus produksi kWh meter prabayar di PT X. Dari 852.488 unit yang diproduksi sepanjang Januari 2025 sampai Mei 2026, ada 7.102 unit defect . Proporsi cacat tertinggi mencapai 1,35 persen di Maret 2026 .
Sekarang kalikan dengan nilai jual per unit. Kalau satu kWh meter harganya, katakanlah, Rp 500 ribu, maka 7.102 unit defect itu setara dengan Rp 3,5 miliar potensi pendapatan yang menguap. Belum termasuk biaya rework, biaya sorting manual, dan overtime operator yang harus ngecek ulang. Itu baru satu produk, satu pabrik. Bayangin kalau lo punya lini produksi dengan volume lebih besar dan margin lebih tipis.
Yang lebih bikin frustrasi? Studi yang sama nunjukin proses produksi belum berada dalam kondisi terkendali secara statistik . Artinya, variasi itu bukan cuma soal mesin yang aus. Tapi soal sistem pengukuran yang nggak cukup presisi buat mendeteksi penyimpangan sebelum jadi cacat. Fishbone Diagram di studi itu nemuin empat faktor utama: Machine, Man, Method, dan Material . Tiga dari empat faktor itu bisa dimitigasi dengan pengukuran yang lebih akurat dan konsisten.
Human Error Bukan Mitos. Ini Data yang Bikin Mata Terbuka.
Gue ngerti. Banyak manajer operasional masih percaya sama pengalaman operator senior. “Udah 10 tahun pakai feeling, nggak pernah salah.” Masalahnya, feeling nggak punya dokumentasi. Feeling nggak bisa diaudit. Dan feeling nggak bisa diskalakan ke 24 jam operasi nonstop.
Kasus lain dari industri kerajinan kendang jimbe di Blitar nunjukin pola serupa. Tingkat kecacatan berfluktuasi antara 4,92 persen sampai 6,21 persen per bulan, dengan rata-rata 5,46 persen . Setelah implementasi perbaikan proses yang lebih terkontrol, angka itu turun jadi 3,61 persen—penurunan 34,5 persen . Tapi yang menarik: cacat dominan adalah kayu retak (59,4 persen) dan kayu berlubang (21,2 persen) . Dua jenis cacat ini sebenarnya bisa dideteksi lebih awal kalau ada pengukuran dimensi dan kelembapan yang konsisten di setiap tahap produksi. Bukan nunggu produk jadi baru ketahuan retak.
Di industri yang lebih modern, presisi udah jadi standar. Genon, startup AI asal Korea yang operasi di Indonesia, baru aja lolos validasi produksi massal untuk Nike dengan tingkat deteksi cacat 99,7 persen dan 99,2 persen pada dua model alas kaki . Sistemnya pakai kamera resolusi tinggi dan pencahayaan khusus buat mendeteksi cacat mikro di area jahitan dan sambungan . Bandingin sama inspeksi visual manual yang bergantung pada kelelahan mata operator setelah 6 jam kerja. Lo mau bertaruh sama yang mana?
Mesin Ukur Presisi Tinggi: Bukan Biaya, Tapi Asuransi
Ada kesalahpahaman yang perlu diluruskan. Mesin ukur presisi tinggi—entah itu CMM (Coordinate Measuring Machine), vision system, atau laser scanner—sering dianggap sebagai “investasi mahal buat pabrik gede doang.” Padahal, biaya yang lo keluarin buat satu mesin ukur bisa jauh lebih kecil daripada kerugian satu batch produk cacat yang lolos ke pasar.
Coba hitung sederhana. Misalnya lo produksi 100.000 unit per bulan. Cacat rate lo 2 persen. Berarti 2.000 unit reject. Kalau biaya bahan dan proses per unit Rp 50 ribu, lo udah rugi Rp 100 juta per bulan cuma dari material yang terbuang. Belum biaya rework dan sorting. Dalam setahun, itu Rp 1,2 miliar. Mesin ukur presisi tinggi dengan vision system yang bisa mendeteksi cacat di tahap awal produksi bisa menekan angka itu drastis. Bukan karena mesinnya ajaib. Tapi karena lo bisa berhenti produksi lebih awal sebelum 2.000 unit cacat itu jadi.
Yang lebih penting: mesin ukur ngasih lo data. Bukan opini. Bukan feeling. Data yang bisa lo pakai buat negosiasi sama supplier material, buat evaluasi performa mesin, buat training operator. Studi di kWh meter tadi nunjukin bahwa dengan analisis statistik yang tepat, proses sebenarnya capable memenuhi spesifikasi (Cp 2,52, Cpk 1,62) . Masalahnya bukan kemampuan proses. Tapi kemampuan mendeteksi penyimpangan sebelum jadi masalah. Dan itu persis yang dilakukan mesin ukur presisi tinggi.
Tiga Contoh Konkret: Di Mana Presisi Menyelamatkan Margin
Contoh 1: Industri alas kaki, cacat sol luar. Genon ngebangun sistem Vision AI buat Nike yang otomatis mengidentifikasi cacat pada sol luar. Kamera industri resolusi tinggi nangkep permukaan produk, AI menganalisis dan mengklasifikasi lolos atau gagal berdasarkan standar spesifik tiap model . Hasilnya: deteksi 99,7 persen. Bandingin sama operator manusia yang harus ngecek ribuan sol per shift. Konsistensinya nggak akan pernah sama.
Contoh 2: Produksi kWh meter, error pengukuran. Studi di PT X nemuin bahwa proses produksi belum terkendali secara statistik, dengan proporsi defect yang fluktuatif . Akar masalahnya ada di Machine, Man, Method, dan Material. Mesin ukur presisi tinggi bisa mengisolasi variabel mana yang sebenarnya bermasalah. Apakah material yang datang dari supplier udah di luar toleransi? Apakah mesin produksi mulai drift? Atau apakah metode pengukuran manualnya sendiri yang nggak konsisten? Tanpa alat ukur yang presisi, lo cuma bisa nebak.
Contoh 3: Kerajinan kendang jimbe, cacat kayu retak. Tingkat cacat 5,46 persen dengan dominasi kayu retak . Masalahnya bukan cuma di proses produksi, tapi di pengukuran kondisi bahan baku. Kalau kelembapan dan dimensi kayu diukur dengan alat yang tepat sebelum masuk produksi, cacat retak bisa ditekan signifikan. Ini contoh di mana presisi bukan soal teknologi tinggi. Tapi soal konsistensi pengukuran di titik masuk paling awal.
Kesalahan Umum yang Bikin Investasi Mesin Ukur Sia-Sia
Kesalahan #1: Beli mesin canggih, tapi nggak ada yang bisa ngoperasiin. Ini klasik. Manajemen beli CMM atau vision system karena “kompetitor udah punya.” Tapi operatornya nggak dilatih. Akhirnya mesin nganggur, atau dipakai buat hal basic yang sebenernya bisa dikerjain alat sederhana. Investasi lo jadi sia-sia. Solusi: sebelum beli, pastiin ada minimal dua orang yang bakal jadi power user. Latih mereka sampai bisa kalibrasi, interpretasi data, dan troubleshoot.
Kesalahan #2: Ukur di akhir lini doang. Banyak pabrik masih ngukur produk cuma di final inspection. Padahal, kalau cacat baru ketahuan di akhir, lo udah telanjur produksi banyak unit dengan masalah yang sama. Mesin ukur presisi tinggi harus ditempatkan di titik kritis—setelah proses yang paling rawan, bukan cuma di ujung. Di industri otomotif, pengukuran dimensi dilakukan setelah stamping, setelah welding, dan setelah assembly. Bukan cuma setelah mobil jadi.
Kesalahan #3: Data pengukuran nggak dianalisis. Mesin ukur ngasih lo ribuan data point per hari. Tapi kalau data itu cuma disimpan di file Excel dan nggak pernah dilihat lagi, lo sama aja buang duit. Gunakan tools SPC (Statistical Process Control) atau minimal dashboard sederhana yang nunjukin tren. Studi di kWh meter tadi pakai SPC buat nemuin bahwa proses belum terkendali . Tanpa analisis, lo nggak akan pernah tahu itu.
Tips Praktis: Mulai Dari Mana?
Pertama, petakan titik kritis di lini produksi lo. Di mana cacat paling sering muncul? Di proses mana? Gunakan data historis reject dan rework. Fokuskan investasi mesin ukur di titik itu dulu, bukan langsung beli yang paling canggih buat seluruh lini.
Kedua, mulai dari pengukuran yang paling sederhana tapi konsisten. Nggak semua masalah butuh vision AI. Kadang, yang lo butuhin cuma caliper digital dengan koneksi ke sistem pencatatan yang otomatis masuk ke database. Atau gauge yang dikalibrasi rutin. Yang penting konsisten dan terdokumentasi.
Ketiga, latih operator buat paham “kenapa”, bukan cuma “bagaimana”. Operator yang ngerti kenapa toleransi itu penting akan lebih teliti daripada operator yang cuma disuruh “ukur dan catat.” Libatkan mereka dalam analisis masalah. Tanya pendapat mereka soal penyebab cacat. Mereka yang pegang produk setiap hari, mereka tahu hal-hal yang nggak kelihatan di laporan.
Keempat, jangan lupa kalibrasi. Mesin ukur presisi tinggi pun bisa drift. Kalau alat ukur lo sendiri nggak akurat, data lo sampah. Bikin jadwal kalibrasi rutin dan patuhi. Ini bukan biaya tambahan. Ini bagian dari investasi.
Penutup: Presisi Itu Mahal, Tapi Ketidakpresisian Lebih Mahal Lagi
Mesin ukur presisi tinggi di 2026 bukan lagi barang mewah buat pabrik kelas kakap. Ini kebutuhan dasar buat siapa pun yang mau marginnya nggak bocor gara-gara cacat yang harusnya bisa dicegah. Lo bisa terus andelin pengalaman dan feeling operator. Tapi feeling nggak bisa lo tunjukin ke buyer waktu mereka audit. Feeling nggak bisa lo kirim ke tim finance waktu mereka nanya kenapa biaya rework naik terus.
Data dari BPS nunjukin manufaktur Indonesia masih tumbuh. Tapi pertumbuhan itu datang dengan ekspektasi kualitas yang makin tinggi . Pabrik yang bisa membuktikan presisi produknya dengan angka—bukan janji—bakal menang kontrak. Yang nggak bisa, bakal kalah sama kompetitor yang udah investasi di pengukuran sejak awal. Pertanyaannya sederhana: lo mau jadi yang ngukur, atau yang diukur?